

ファインブランキング縦順送加工とは(後編)
縦順送加工とは、2000年頃より使われ始めた比較的新しい用語です。ファインブランキング(以降FB)では縦順送加工という用語が使われる以前から、FBプレスの特徴を生かし、縦方向に順次加工する部品が数多く生産されていました。後編でも引続き、FB縦順送加工の仕組みと代表的事例について解説します。
5,タウメルギヤプレート加工用のFB型とは? 金型の種類と特徴について
タウメルギヤプレートを1工程でFB加工する金型には、主に次の3種類があります。
- 外抜きパンチ固定FB型
- 外抜きパンチ可動FB型(=縦順送FB型)
- 特殊事例:対向ダイス型(=縦順送対向ダイス型)
以下にそれぞれの構造と特徴を解説します。
5,1 外抜きパンチ固定FB型
外抜きパンチ固定FB型は型構造がシンプルです。ハーフ抜きギヤが外形のバリ側に出るので、主にアウタギヤの加工で使用されます。
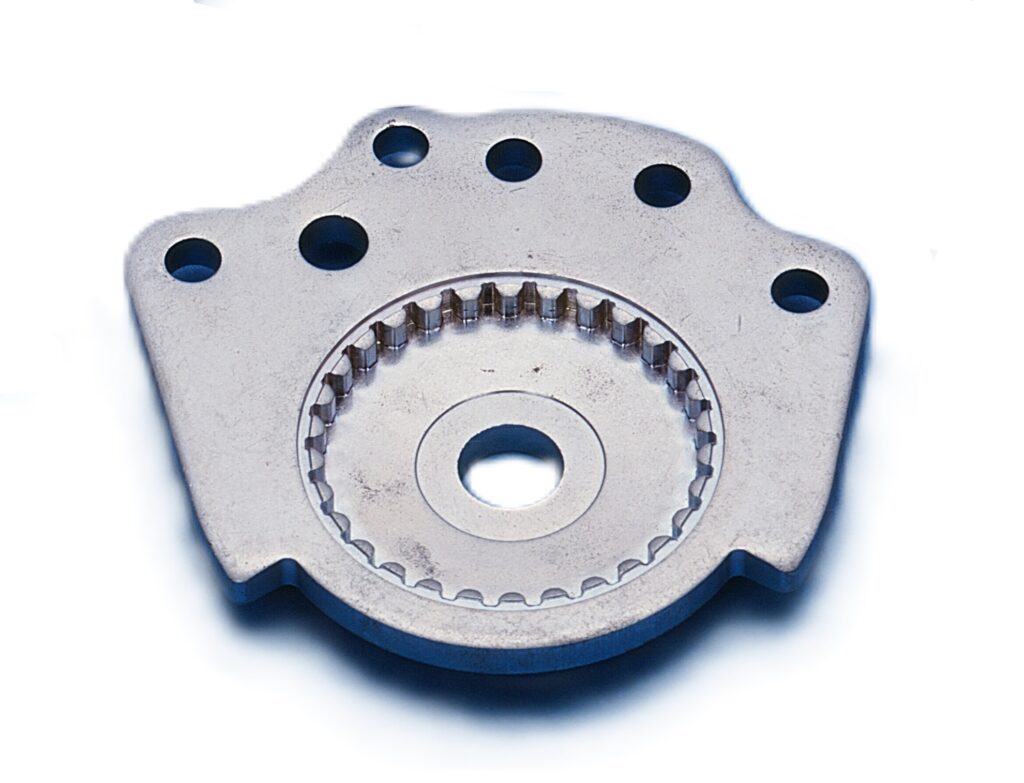
アウタギヤ31t(3動FB加工)
■特徴
●加工方式
- 3動FB加工
- 補助圧力:不要
●ハーフ抜きギヤの仕様
- ギヤ凸側:外形のバリ側
- ギヤ高さ:被加工材の板厚が変わると凸側、凹側とも変化する
- ギヤ高さの調整方法:プレス切り込み量で調整
●精度
- ハーフ抜きギヤとセンター穴の同芯度:凸側が凹側より良好
●加工工程
- ハーフ抜き、外形抜き、センター穴抜きが同時
●ノックアウトのタイミング
- 下型にワークが残るように板押さえ復帰タイミングを調整する
■加工工程
パンチ固定のFB加工ではセンター穴パンチが、外形抜きパンチより先行して加工が始まります。また、ギヤハーフ抜きパンチは、ダイよりハーフ抜きギヤの切り残し量だけ低く設定されます。そのためセンター穴の加工初期では材料が変形します。
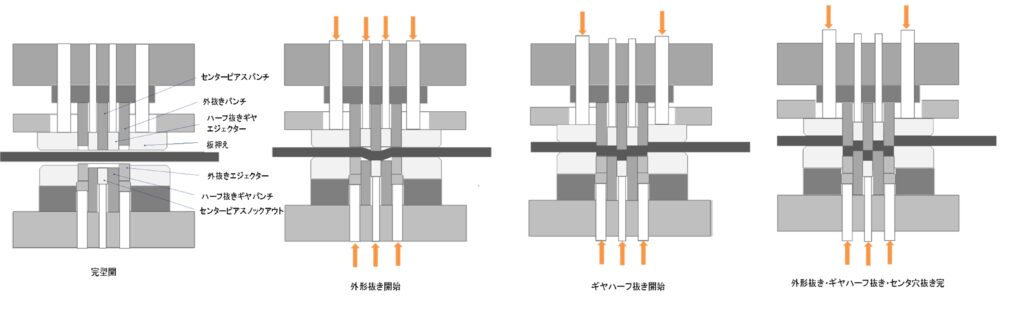
初期の材料変形を抑えるには、次のようなギヤハーフ抜きパンチ可動の4動FB型を使用します。
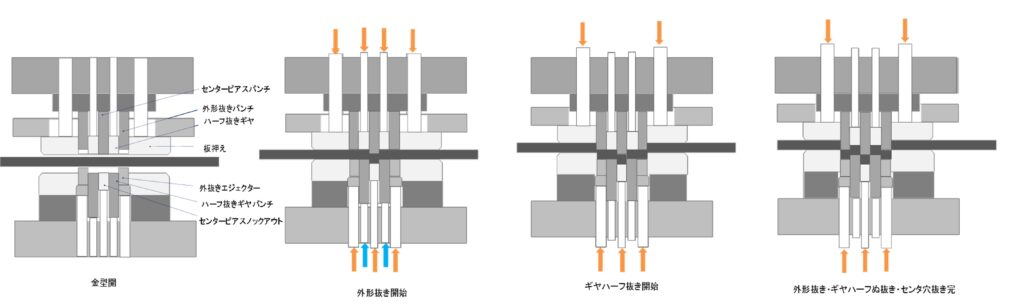
5,2 外抜きパンチ可動FB型(縦順送)
ハーフ抜きギヤが外形のダレ側に出るので、主にインナギヤの加工に使用されます。

インナギヤ29t(5動FB加工)
外形抜きパンチ可動FB型には4動と5動の2種類があります。
外抜きパンチ可動FB型はFBプレス本体の3動の油圧源に加え、補助圧力が必要となります。
補助油圧源を持たないFBプレス機を使って4動・5動のFB縦順送加工を行う際に、補助圧力としてバネやガススプリングを使用します。しかし、この方法では加圧やノックアウトのタイミングを任意に変えることができないため、製品に曲がりが生じるなどのトラブルが発生することがあります。
一方、補助油圧源を備えたFBプレス機を使用すれば、加圧やノックアウトのタイミングを自由に調整できるため、安定した加工が可能になります。
補助油圧は金型内かインサートリングに組込んだシリンダーに取り込まれ、ピストンを介して圧力を発生させます。
補助圧用のピストン、シリンダーは汎用性・メンテナンス性・スペース性などの観点からインサートリング内に組込む方法が主流となっています。
5,2-1 外抜きパンチ可動FB型(縦順送5動)
■特徴
●加工方式
- 5動FB加工
- 補助圧力:2系統
●ハーフ抜きギヤの仕様
- ギヤ凸側:外形のダレ側
- ギヤ高さ:被加工材の板厚変化に凸側、凹側とも影響されない
- ギヤ高さの調整方法:外形パンチのフローティング量で調整する。プレス切り込みでは調整できない
●精度
- ハーフ抜きギヤとセンター穴の同芯度:凸側が凹側より良好
●加工工程
- 外形抜き、センター穴抜き後、ハーフ抜き
●ノックアウトのタイミング
- 下型にワークが残るように板押さえ復帰タイミングを調整する。下型に残ったワークは外形、ハーフ抜きギヤの順にノックアウトするようタイミングを調整する。
■加工工程
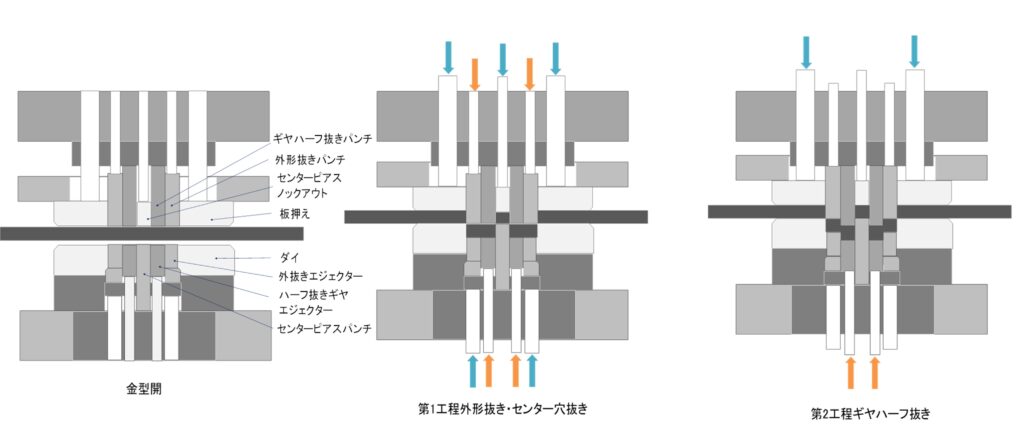
FBプレスのVリング圧を外抜きパンチのフローティング圧に使用し、カウンター圧をハーフ抜きギヤのカウンター圧に使用します。
補助圧力は板押さえ力と外形エジェクターのカウンター圧として使用します。
外抜きパンチはハーフ抜きギヤの高さ分だけフローティングさせておきます。
・第1工程
外形とセンター穴抜きを行います。外抜きパンチがフローティングした状態で外形抜きを行うので、Vリング圧を外形抜き力以上に設定しておきます。
・第2工程
外形とセンター穴抜きが完了し、外形エジェクターがバッキングプレートに底付きします。フローティングしていた外抜きパンチは押し上げられて、ハーフ抜きギヤパンチと外形エジェクターによってハーフ抜きギヤ加工が行われます。
5,2-2 外抜きパンチ可動FB型(縦順送4動)
■特徴
●加工方式
- 4動FB加工
- 補助圧力:1系統
●ハーフ抜きギヤの仕様
- ギヤ凸側:外形のダレ側
- ギヤ高さ:被加工材の板厚変化に凸側、凹側とも影響されない
- ギヤ高さの調整方法:外形パンチのフローティング量で調整する。プレス切り込みでは調整できない
●精度
- ハーフ抜きギヤとセンター穴の同芯度:凸側が凹側より良好
●加工工程
- ハーフ抜き、センター穴抜き後、外形抜き
●ノックアウトのタイミング
- 下型にワークが残るように板押さえ復帰タイミングを調整する。下型に残ったワークは外形、ハーフ抜きギヤの順にノックアウトするようタイミングを調整する。
■加工工程
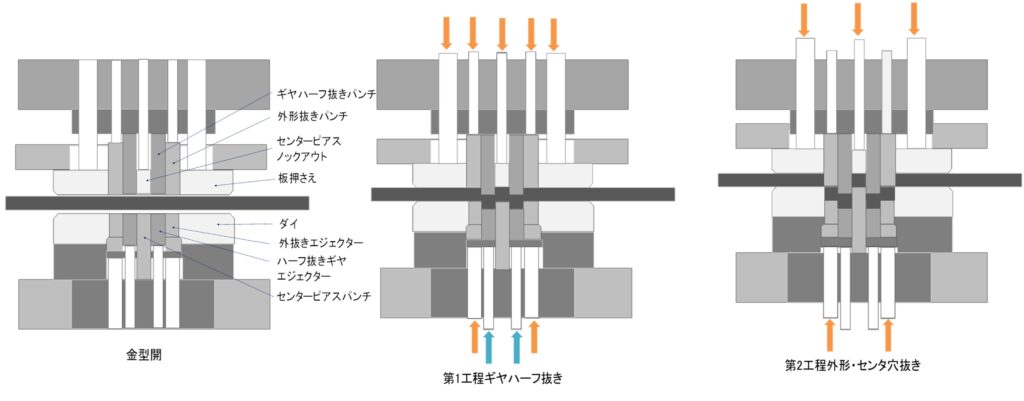
外抜きパンチが板押さえの役割を果たし、外抜きエジェクターがダイの役割を担います。
外抜きパンチと板押さえ、外抜きエジェクターとダイが面一となるよう調整しておきます
外抜きパンチはハーフ抜きギヤの高さ分だけフローティングさせておきます。
補助圧力はハーフ抜きギヤのカウンター圧として使用します。
・第1工程
外抜きパンチと外抜きエジェクターで材料を拘束し、ハーフ抜きギヤ加工とセンター穴抜きを行います。外抜きエジェクターは、ハーフ抜きギヤ加工のダイとなるので、カウンター圧をハーフ抜き力以上に設定しておきます。
・第2工程
ハーフ抜きギヤエジェクターが外形抜きエジェクタープレートに底付し一体化します。外抜きパンチとギヤハーフ抜きパンチが段差を保ち加工が進み、外抜きが行われます。
5,3 対向ダイス(以降OD)型(縦順送5動)
筆者が在籍していたS社では、1980年頃にODプレスでタウメルギヤを1工程加工する金型を考案しました。タウメルギヤ加工用金型はODプレスのユーザー2社で採用され、試作型を含め約20型が製作されました。
当時はODダイスの作動のタウメルプレート型はOD型に含めていましたが、実際のせん断はFBであり、上下に補助油圧を使用した5動のFB型に近い金型となります。
■特徴
●加工方式
- 5動OD加工
- 補助圧力:2系統
●ハーフ抜きギヤの仕様
- ギヤ凸側:外形のダレ側
- ギヤ高さ:被加工材の板厚変化に凸側、凹側とも影響されない
- ギヤ高さの調整方法:ブレイクアウトプレスの切り込み量で調整
●精度
- ハーフ抜きギヤとセンター穴の同芯度:凸側が凹側より良好
●加工工程
- メインプレスで外形抜き、センター穴抜き後、ブレイクアウトプレスでハーフ抜き
●ノックアウトのタイミング
- 下型にワークが残るように板押さえ復帰タイミングを調整する。下型に残ったワークは外形、ハーフギヤの順にノックアウトするようタイミングを調整する。
■加工工程
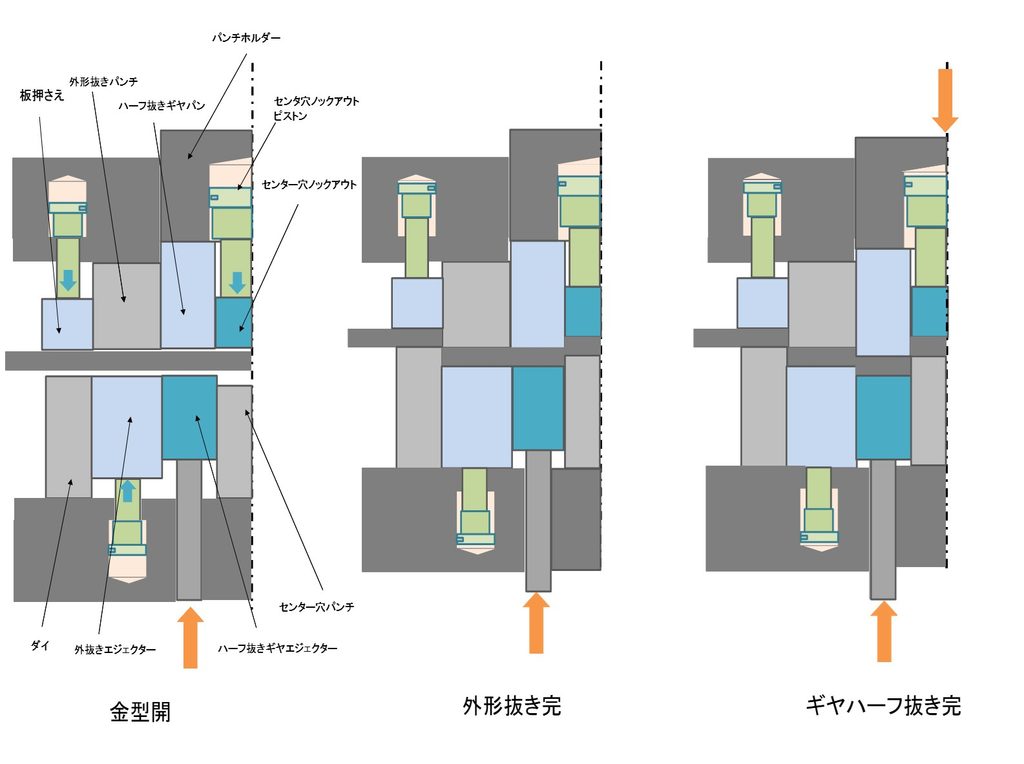
補助圧力は板押さえ圧、外形エジェクターのカウンター圧、センター穴のノックアウト圧として使用します。
・第1工程
板押えとエジェクターで材料を拘束して外形とセンター穴抜きを行います。
・第2工程
外形抜きが終わり、外形エジェクターが底付きしたところでメインプレスの切り込みを止め、ブレイクアウトプレスを下降させギヤをハーフ抜きします。
ODプレスのブレイクアウトプレスストッパーは1/100㎜単位で調整可能で、ハーフ抜き部の切り込みはプレス側で精度よく簡単に調整ができます。
当該工法は当時、タウメルギヤ加工には最適な加工法と考えられていました。
しかしながら、タウメルギヤプレートのバリエーションが増え、センター穴の増厚やテーパー、ハーフ抜き部の絞り、穴数の多い製品が出現すると、工法上制約のある対向ダイス作動によるタウメルプレート加工型は次第に使われなくなりました。S社でも、タウメルプレート加工はFBでの縦順送加工にシフトしていきました。
*対向ダイスについての記事はこちら『精密せん断とは?(後編)』
6,FB縦順送型の進化
タウメルギヤプレートの加工で実用化されたFB縦順送は、順送と組合わせることで、より複雑なFB部品の加工が可能となりました。
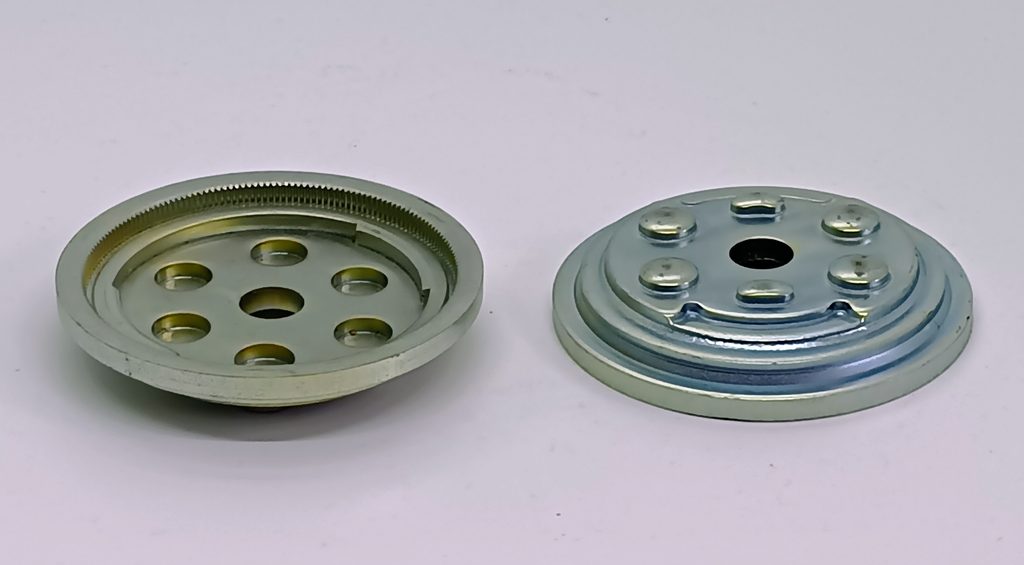
外歯式から内歯式、さらにラウンドリクラーへと進化していった、シートリクラー部品の製造においてFB順送+縦順送の技術が採用され、数多くの精密部品が製造されています。
7,多軸油圧プレスでの縦順送工
5軸以上の多軸油圧プレスを使用すれば、より複雑な縦順送加工が可能となります。
多軸プレス加工は同芯度や真円度の良い製品が1工程で加工できるメリットに加え、金型費の低減、設置スペースが少なくて済むなどのメリットがあります。
そのため、トランスファプレス加工からの工法転換の取り組みも行われています。
しかしながら、多軸プレスは加工速度が遅いため、生産数MAXは1台当たり約50,000/年が上限とされています。多軸プレス加工は少量多品種の生産に適しているといえます。
8,まとめ
FBの縦順送加工をタウメルギヤプレートの加工法で解説しました。
FB縦順送加工では、プレス本体の油圧源のほか補助圧力が必要です。
補助圧力はスプリングやガススプリングを使用する場合もありますが、成形部位により加圧やノックアウトのタイミングが異なるため、補助圧力も独自にタイミングを設定できる補助油圧源を備えたFBプレス機の使用が推奨されます。
また、FB縦順送加工ではVリング圧やカウンター圧を成形力として使用するので、十分なVリング圧・カウンター圧を持つFBプレス機を選定することが重要です。
FB縦順送型には複数の役割を担う部品があり、それぞれの使用目的に応じて型材や熱処理を適正に選定する必要があります。
さらに、各部品の高さ調整が重要です。出代を決める可動部品のフランジ強度は十分に確保し、破損を防止するとともに、再研磨後に初期の設定値が容易に再現できる再現性の高い金型構造とすることが求められます。
9,不二工機製造(FS WORKS)の精密せん断型
不二工機製造(FS WORKS)は、1966年の創業以来、精度要求の厳しい自動車業界で500型以上の高精度な金型を供給してきました。
1981年に対向ダイス型設計・製作して以降、FB型を主力とし、トランスファー型、順送型でも多くの製作実績があります。
いずれの型も社内設計標準および客先仕様に準拠した、合理的な設計となっています。高精度な工作機械で製作された金型部品は、単品で精度確認を行っているので、現合調整がいらない高精度で再現性の高い金型となっています。
高精度な精密金型をご検討の方は、お気軽にお問合い合わせ下さい。
この記事をシェアする
 Facebook
 X(旧Twitter)
 LINE
この記事を書いた人

- 2026年9月28日ブログファインブランキング縦順送加工とは(後編)
- 2026年7月16日NEWS夏季休業
- 2026年7月14日NEWS清掃活動
- 2026年7月8日ブログファインブランキング縦順送加工とは(前編)

 053-441-5566
